

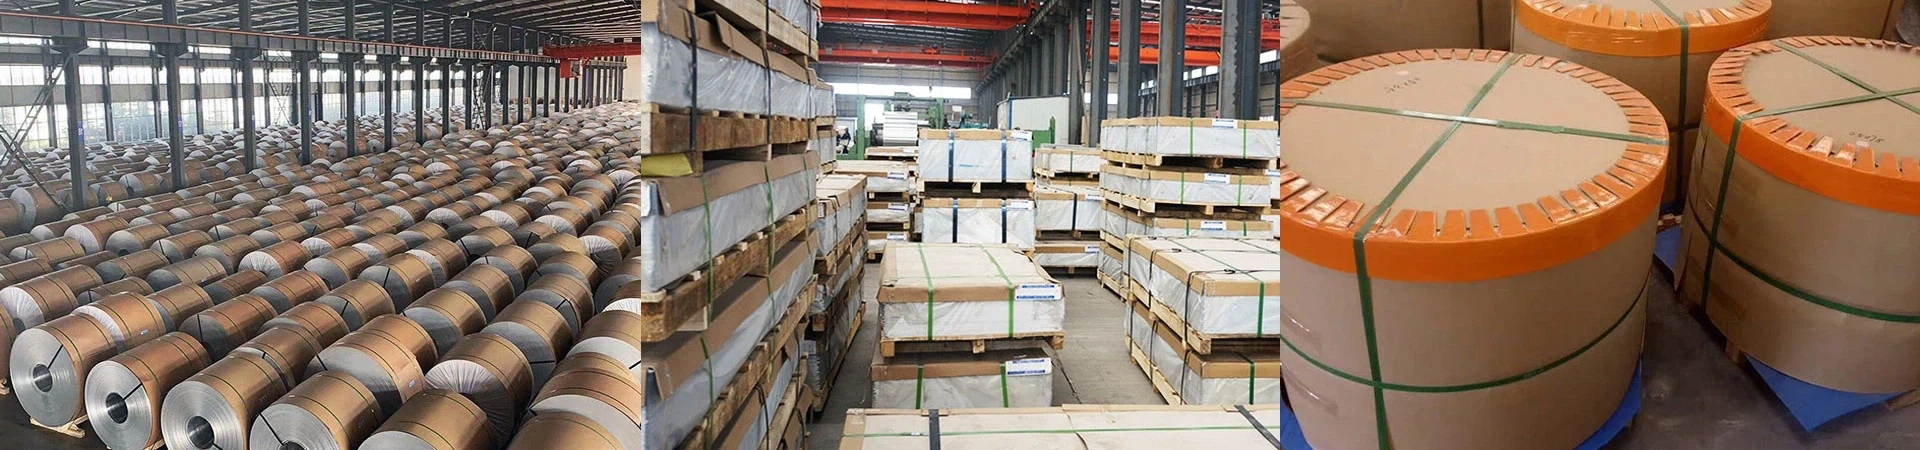
La piastra di alluminio spazzolato nell'uso effettivo del processo, è la necessità di saldare prima di poter essere utilizzata, ma le fasi di saldatura ritengono che molte persone non siano molto ben comprese, GNEE quanto segue per presentarvi brevemente:
Innanzitutto, la preparazione pre-saldatura: scelta di metodi chimici o meccanici, pulizia rigorosa dello smusso di saldatura su entrambi i lati dell'aspetto della pellicola di ossido. La pulizia chimica consiste nell'uso di soluzioni alcaline o acide per pulire l'aspetto del pezzo, l'approccio può rimuovere la pellicola di ossido, ma anche rimuovere l'olio, il processo specifico è il seguente: frazione volumetrica del 6% ~ 10% di soluzione di idrossido di sodio, immersa a circa 70 gradi per 0,5 minuti → lavaggio → frazione volumetrica del 15% di acido nitrico a temperatura ambiente per 1 minuto per neutralizzare il trattamento → lavaggio → lavaggio con acqua calda → asciugatura. Dopo il lavaggio, l'aspetto della lega di alluminio è bianco-argento senza lucentezza. La pulizia immediatamente dopo la saldatura, se posizionata per più di 4 ore, deve essere ripulita.
In secondo luogo, per determinare lo spazio di installazione e il posizionamento del processo di saldatura a distanza di saldatura, l'espansione termica della piastra di alluminio, con conseguente riduzione dello spazio di smusso di saldatura, lo spazio di installazione di pre-saldatura se lasciato troppo piccolo, il processo di saldatura causerà la sovrapposizione dei due pannelli dello smusso, aggiungendo irregolarità e deformazione della superficie della piastra di saldatura; al contrario, lo spazio di installazione è troppo grande, è difficile da saldare e c'è la possibilità di bruciatura. Un'appropriata distanza di saldatura di posizionamento può garantire che lo spazio di saldatura di posizionamento richiesto, quindi, selezionare lo spazio di installazione e la distanza di saldatura di posizionamento appropriati, sia quello di ridurre la deformazione in modo efficace.


In terzo luogo, la selezione di apparecchiature di saldatura sul mercato ora offre più varietà di prodotti di saldatura, in genere è consigliabile scegliere la saldatura ad arco di tungsteno e argon AC (vale a dire, saldatura TIG). È sotto la protezione del gas argon, l'uso dell'elettrodo di tungsteno e del pezzo da lavorare è richiesto per avvenire nel materiale di base che fonde il calore dell'arco e nel filo di apporto di un metodo di saldatura. Il funzionamento della saldatrice, poiché la polarità della corrente CA è nel ciclo di cambiamento, in ogni ciclo connessione CC positiva a semionda, connessione CC inversa a semionda. La semionda collegata positivamente durante l'elettrodo di tungsteno può emettere abbastanza elettroni senza surriscaldarsi, il che favorisce la stabilità dell'arco. Il periodo di semionda inversa della superficie del pezzo generato durante la pellicola di ossido è facile da pulire e ottiene un aspetto luminoso e bello, formando una saldatura eccezionale.
In quarto luogo, la selezione del filo per saldatura generalmente sceglie il filo di alluminio puro 301 e il filo di alluminio e silicio 311. Selezione dei metodi e dei parametri di saldatura generalmente sul metodo di saldatura a sinistra, sulla torcia e sul pezzo in lavorazione con un angolo di 60 gradi. Spessore di saldatura pari o superiore a 15 mm, con il metodo di saldatura corretto, la torcia e il pezzo in lavorazione formano un angolo di 90 gradi. Spessore della parete di saldatura superiore a 3 mm, smusso a V aperto, angolo di 60 gradi ~ 70 gradi, lo spazio non deve essere superiore a 1 mm, per completare la saldatura multistrato. Spessore della parete pari o inferiore a 1,5 mm, senza smussatura, senza spazi vuoti, senza filo di apporto. Saldatura di giunti di testa di tubi fissi, quando il diametro del tubo di 200 mm, lo spessore della parete di 6 mm, devono essere selezionati per il diametro dell'elettrodo di tungsteno da 3~4 mm, corrente di saldatura 220~240 A, diametro del filo di apporto di 4 mm, a 1~2 strati di saldatura .


